Artykuł sponsorowany
Dlaczego otwory, krawędzie i zakamarki zmieniają przebieg teflonowania metalowych detali
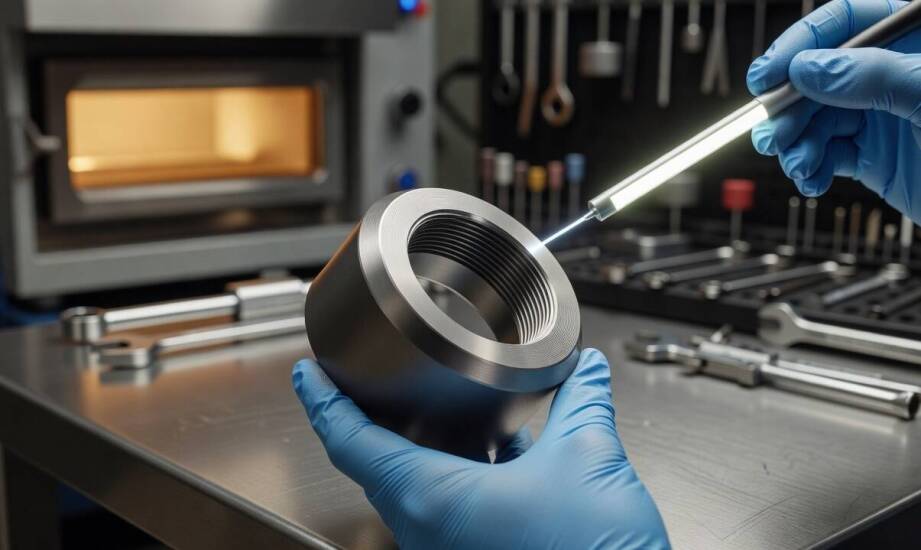
Elementy metalowe o skomplikowanej geometrii, takie jak wielokrotne gwinty, otwory przelotowe czy głębokie wnęki, stanowią duże wyzwanie dla równomiernego pokrycia. Na idealnie płaskich powierzchniach polimer układa się powtarzalnie i tworzy gładką barierę. Sytuacja mocno się komplikuje, gdy detal posiada ostre krawędzie lub trudnodostępne zakamarki. W takich miejscach często powstają strefy z ryzykownym nadmiarem albo niebezpiecznym niedoborem warstwy zabezpieczającej. Ten niepożądany efekt wynika z ograniczeń samych metod aplikacji oraz naturalnych właściwości rozpylanych cząstek stałych. W rezultacie źle pokryty komponent traci swoją odporność na korozję, a przyczepność powłoki ulega szybkiemu osłabieniu. Odpowiednia modyfikacja całego procesu staje się jedynym sposobem na uniknięcie odspojeń w trudnych warunkach przemysłowych.
Wpływ geometrii na przygotowanie powierzchni i aplikację
Odtłuszczenie chemiczne, piaskowanie elektrokorundem oraz staranne usunięcie zadziorów z metalu bezpośrednio decydują o równomiernym przyleganiu powłoki. Pozostałości olejów maszynowych lub tlenków skutecznie blokują tworzenie mocnej kotwicy mechanicznej. Problem ten dotyka szczególnie głębokich szczelin, do których środki myjące docierają z dużym opóźnieniem. Korundowanie powierzchni tworzy odpowiedni profil chropowatości, niezbędny do trwałego związania polimeru z podłożem. Zbyt agresywne ścieranie cienkich krawędzi może jednak doprowadzić do ich zaokrąglenia i całkowitej utraty tolerancji wymiarowej obrabianego detalu. Równie ważne pozostaje fizyczne usunięcie wszelkich mikroskopijnych zadziorów. Taki zabieg zapobiega powstawaniu kruchych mostków materiału, ulegających pęknięciom w trakcie wieloletniej eksploatacji mechanizmu.
Sama metoda dystrybucji materiału musi idealnie odpowiadać architekturze zabezpieczanego detalu. Odpowiednio dobrane nakładanie teflonu za pomocą natrysku elektrostatycznego świetnie sprawdza się przy równomiernym owijaniu płaskich arkuszy. Niestety znany w fizyce efekt klatki Faradaya sprawia, że naładowane cząsteczki omijają ciasne wnęki i zakrzywione otwory ślepe. Z tego względu dla drobnych mechanizmów z gwintami znacznie lepiej wypada technologia zanurzeniowo-odśrodkowa. Proces kontrolowanego odwirowywania wyrzuca nadmiar płynnej dyspersji z rowków, doskonale zachowując fabryczne wymiary gęstych gwintów. Utrzymanie rygorystycznej kolejności poszczególnych operacji skutecznie minimalizuje ryzyko wtórnego zanieczyszczenia używanego ścierniwa. Wykonawca zyskuje dzięki temu pewność, że na docelowym elemencie osadzi się optymalna warstwa polimeru.
Suszenie, wypalanie i weryfikacja ciągłości powłoki
Różnice w grubości ścianek metalowego detalu mocno komplikują etap suszenia i ostatecznego sieciowania materiału. Cienkie, wystające fragmenty rozgrzewają się do wymaganej temperatury spiekania znacznie szybciej niż masywny, stalowy korpus. Taka wyraźna dysproporcja grozi lokalnym przegrzaniem tworzywa lub całkowitym brakiem zespolenia cząstek w grubszych strefach. Zbyt gwałtowne skoki temperatury pieca potęgują ryzyko uwięzienia pęcherzyków gazu oraz późniejszego łuszczenia się nałożonej warstwy. Zjawisko to pojawia się najczęściej wewnątrz wąskich szczelin, gdzie swobodne odparowanie rozpuszczalników jest hamowane przez brak odpowiedniej cyrkulacji powietrza.
Końcowa weryfikacja poprawności procesu wymaga zastosowania defektoskopów iskrowych oraz precyzyjnych sprawdzianów grubości. Wszelkie wady technologiczne ujawniają się najczęściej na najostrzejszych krawędziach załamań materiału. W takich specyficznych strefach warstwa bywa wielokrotnie grubsza w porównaniu do najniższych partii wgłębień. Fizyczny efekt cieniowania przy samych wlotach otworów utrudnia wnikanie polimeru, tworząc niewidoczne gołym okiem pory podatne na przenikanie rdzy. Powszechnie stosowane testy adhezji z użyciem siatki nacięć dają jasną odpowiedź na to, czy przygotowanie stalowego nośnika przebiegło w sposób bezbłędny na całej jego płaszczyźnie.
Skomplikowana geometria wymusza na wykonawcy całkowitą reorganizację standardowego cyklu nakładania zabezpieczeń. Obecność ślepych przestrzeni roboczych o dużej głębokości nierzadko narzuca konieczność stosowania specjalnych masek ochronnych, wstępnego wygrzewania metalu bądź zmiany preparatu na znacznie płynniejszy odpowiednik. Przy mniej rozbudowanych układach zwykle wystarczy drobna korekta prędkości kosza w maszynach odśrodkowych lub zmiana parametrów prądowych pistoletu. Dobór konkretnych działań ratunkowych zawsze spoczywa na barkach zespołu technologicznego. W praktyce przemysłowej firma MAYFLON eliminuje w ten sposób problemy z przedwczesną korozją, dopasowując technologię nakładania bezpośrednio do środowiska pracy komponentów. Trafne rozpoznanie przestrzennych ograniczeń obiektu gwarantuje zachowanie tolerancji i wydatnie przedłuża użyteczność każdej części wykorzystywanej w obciążonych liniach produkcyjnych.
Kategorie artykułów
Polecane artykuły

Jakie są różnice między klasycznymi a nowoczesnymi wersjami Ray-Ban Wayfarers?
Różnorodność stylów okularów przeciwsłonecznych jest ogromna, a Ray-Ban Wayfarers to jeden z najbardziej rozpoznawalnych modeli. Ich popularność wynika z modowego i stylowego wpływu na życie ludzi. Klasyczne oraz nowoczesne wersje różnią się pod względem materiałów, kolorów czy kształtów, co pozwala

Jakie są najnowsze technologie w produkcji oleju opałowego?
Nowoczesne technologie w produkcji oleju opałowego odgrywają kluczową rolę w zwiększaniu efektywności oraz bezpieczeństwa użytkowania. Innowacje w branży paliwowej mają istotny wpływ na jakość oferowanych produktów, co przekłada się na zadowolenie klientów oraz oszczędności związane z eksploatacją u