Artykuł sponsorowany
Jak cyfrowy odczyt porządkuje ustawianie wymiaru i powtarzalność w pracy tokarki
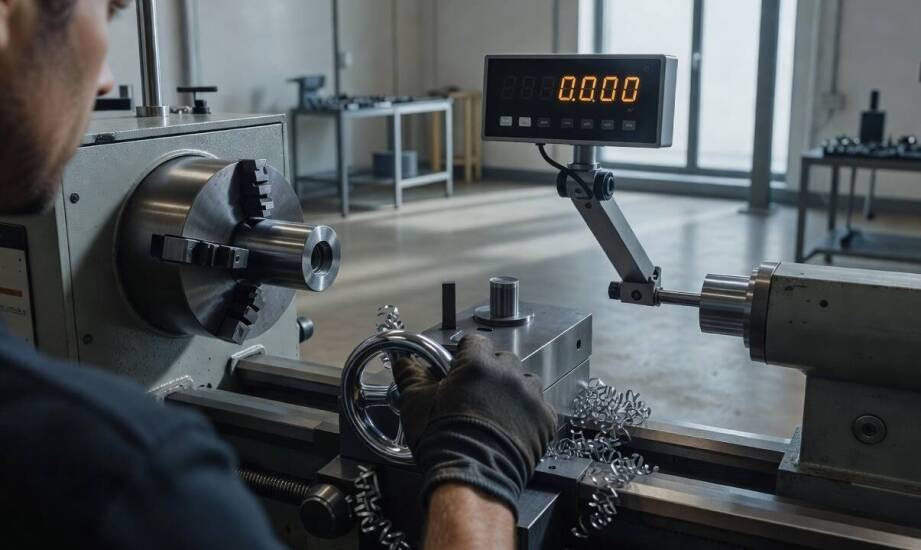
W produkcji seryjnej detali na tokarce konwencjonalnej wymiary kolejnych sztuk często rozjeżdżają się pomimo pozornie poprawnej i stabilnej pracy maszyny. Operator takiej obrabiarki zazwyczaj polega na klasycznym odczycie z podziałki umieszczonej na maszynie lub na żmudnym liczeniu pełnych obrotów pokrętła. Taki tradycyjny system pracy nieuchronnie wprowadza drobne, kumulujące się błędy przy wielokrotnym powtarzaniu tych samych ruchów. Niewielkie różnice w ustawieniu narzędzia skrawającego prowadzą do zauważalnych odchyleń wymiarowych już po wykonaniu zaledwie kilku elementów z całej serii. Utrzymanie ścisłego reżimu technologicznego staje się wtedy bardzo trudne, a wprowadzane na bieżąco ręczne korekty zajmują cenny czas produkcyjny. Skutecznym sposobem na uporządkowanie tego procesu okazuje się instalacja elektroniki pomiarowej, która przenosi bezpośrednią kontrolę nad osiami z mechanicznych skal na czytelne ekrany.
Jak system cyfrowy pokazuje rzeczywiste położenie osi?
Odpowiednio dopasowany i zamontowany odczyt cyfrowy do tokarki na bieżąco wyświetla aktualną pozycję każdej z osi w czasie rzeczywistym. Wskazywane na ekranie wartości podawane są z rozdzielczością zależną od konkretnego modelu wyświetlacza oraz zastosowanych komponentów pomiarowych. W zaawansowanych urządzeniach krok ten potrafi osiągać nawet 0,001 mm. Elektroniczny zestaw zastępuje ręczne śledzenie wartości na liniale i całkowicie eliminuje pomyłki w liczeniu obrotów śruby napędowej. Dzięki temu pracownik omija typowe pułapki wynikające ze słabego oświetlenia hali, niedokładnego wzroku czy też chwilowego spadku koncentracji pod koniec zmiany.
Przed każdym kolejnym przejściem roboczym nóż tokarski ustawia się wyłącznie według dokładnych, jednoznacznych wskazań na pulpicie. Zmienia to diametralnie sposób przygotowania sprzętu do właściwej obróbki metalu. Klasyczne, przybliżone dosuwanie narzędzia ustępuje miejsca ściśle kontrolowanemu pozycjonowaniu. Tokarz nie musi już co chwilę przerywać skrawania, aby upewnić się co do aktualnej pozycji i zapobiec pomyłce. Bieżąca informacja zwrotna na panelu pojawia się natychmiastowo. Płynne śledzenie postępu przesuwu ułatwia również bezbłędne wychwycenie momentu, w którym element skrawający zbliża się do obrabianego materiału. Znacząco zmniejsza to ryzyko uszkodzenia gotowego detalu przez zbyt głębokie wejście w stal.
Znaczenie zerowania i offsetów przy powtarzaniu operacji
Jedną z najważniejszych zalet elektroniki na maszynie skrawającej pozostaje swobodne operowanie punktami odniesienia. Funkcja zerowania pozwala wyznaczyć bieżącą pozycję jako początek układu współrzędnych dla dowolnie wybranej osi. W codziennej praktyce warsztatowej oznacza to ogromne ułatwienie przy tworzeniu kolejnych sztuk z dokładnie tej samej partii materiału. Pracując w trybie przyrostowym, operator po prostu zeruje położenie układu na każdym nowym detalu przed rozpoczęciem właściwego cięcia. Równocześnie zachowuje w tle całkowicie nienaruszony, główny punkt bazowy całej obrabiarki.
Zastosowane układy pomiarowe potrafią także zapisywać w pamięci offsety dla wielu różnych narzędzi używanych w jednym cyklu obróbczym. Po zmianie noża w imaku system automatycznie koryguje wyświetlane wskazania o zapisaną wcześniej różnicę w długości i szerokości oprawki. Powrót do uprzednio zdefiniowanych wymiarów przebiega płynnie i nie wymaga od tokarza przeprowadzania dodatkowych pomiarów kontrolnych. W produkcji masowej wyraźnie skraca to czas przezbrojenia całego sprzętu pomiędzy poszczególnymi krokami technologicznymi.
W ramach modernizacji parków maszynowych specjaliści od utrzymania ruchu często montują takie układy na urządzeniach starszych generacji, jak choćby popularne w zakładach tokarki TUR. Zespół firmy MB Technic regularnie realizuje takie usługi modernizacyjne, instalując precyzyjne liniały oraz dedykowane panele bezpośrednio w siedzibach przedsiębiorstw zamawiających. Integracja nowoczesnych komponentów z wypróbowaną konstrukcją przywraca maszynom pełną przydatność do wydajnej pracy.
Wprowadzenie pulpitu z wyświetlaczem nie usunie jednak fizycznych mankamentów samego sprzętu. Jeżeli w mechanizmach obrabiarki występują wyraźne luzy na prowadnicach, łożyska są mocno wypracowane, a sama geometria łoża uległa odkształceniu na przestrzeni lat, błędy wymiarowe pozostaną widoczne na wytoczonych detalach. Zjawisko to wystąpi niezależnie od faktu, jak precyzyjnie elektronika określi położenie karetki. Podstawowe źródło niedokładności kryje się wówczas w stanie wyeksploatowanych podzespołów mechanicznych. Instalacja odczytu cyfrowego świetnie wspiera organizację procesu i podnosi powtarzalność wykonywanych ruchów, jednak jej rzeczywista skuteczność wymaga stabilnej bazy obrabiarki. Systematyczne przeglądy sprzętu oraz usuwanie powstałych luzów to absolutny warunek, aby instrumenty pomiarowe przyniosły zakładowi maksimum korzyści.
Kategorie artykułów
Polecane artykuły

Jakie są różnice między klasycznymi a nowoczesnymi wersjami Ray-Ban Wayfarers?
Różnorodność stylów okularów przeciwsłonecznych jest ogromna, a Ray-Ban Wayfarers to jeden z najbardziej rozpoznawalnych modeli. Ich popularność wynika z modowego i stylowego wpływu na życie ludzi. Klasyczne oraz nowoczesne wersje różnią się pod względem materiałów, kolorów czy kształtów, co pozwala

Jakie są najnowsze technologie w produkcji oleju opałowego?
Nowoczesne technologie w produkcji oleju opałowego odgrywają kluczową rolę w zwiększaniu efektywności oraz bezpieczeństwa użytkowania. Innowacje w branży paliwowej mają istotny wpływ na jakość oferowanych produktów, co przekłada się na zadowolenie klientów oraz oszczędności związane z eksploatacją u